医用导管制造工艺与性能验证:从材料选择到临床适配的技术解析
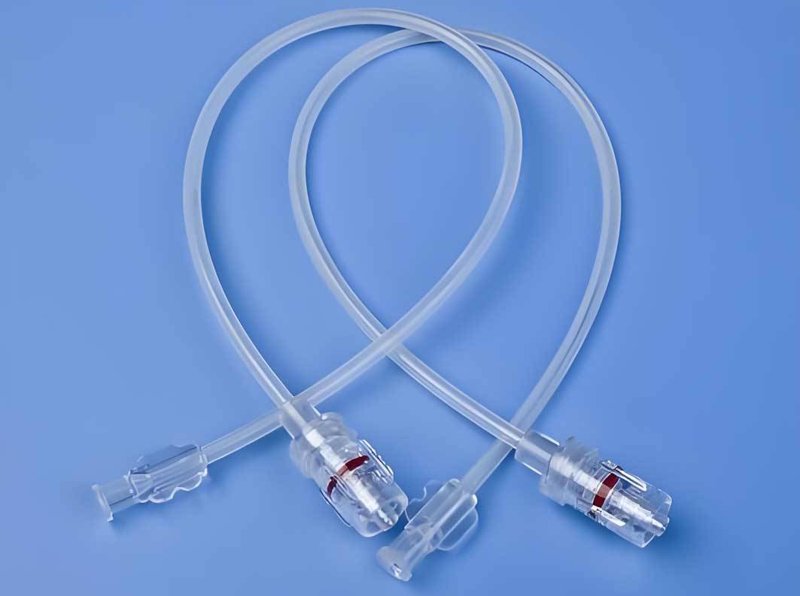
在介入医学与微创治疗快速发展的背景下,医用导管已从单一的输送通道演变为集诊断、治疗、监测于一体的精密器械。据Grand View Research数据,2023年全球医用导管市场规模约为286亿美元,其中中国市场的年复合增长率保持在9%以上。这一增长背后,是制造工艺从"可用"向"精准可控"的持续跃迁。本文从材料体系、挤出成型、性能验证三个维度,梳理医用导管制造中的关键技术节点。
一、材料体系:从单一高分子到多层复合结构
医用导管的性能起点在于材料选择。目前主流基材包括聚氨酯(PU)、聚醚嵌段酰胺(PEBAX)、聚四氟乙烯(PTFE)及尼龙(PA)。不同材料在柔顺性、抗扭结性、生物相容性上差异显著:PEBAX凭借硬度可调(25D–72D)的特性,成为血管介入导管的首选;PTFE则因极低摩擦系数(0.04–0.10)广泛用于导丝涂层与内衬层。
值得关注的是,多层复合挤出技术正在替代单层结构。以某国产三类注册导管为例,其管壁采用"内层PTFE润滑层—中层编织增强层—外层PEBAX亲水涂层"的三明治结构,使导管在保持0.85 mm外径的同时,抗爆破压力提升至8 bar以上,轴向拉伸强度较单层管提高约40%。这种结构设计直接回应了临床对"细径化"与"高耐压"并存的矛盾需求。
二、挤出成型与编织工艺:尺寸精度的毫米级博弈
导管挤出成型的核心挑战在于壁厚均匀性控制。医用导管典型壁厚在0.05–0.30 mm区间,公差要求常达±0.01 mm。精密挤出生产线需配备激光测径仪与闭环反馈系统,实时调节牵引速度与熔体泵转速。行业实践表明,当挤出温度波动超过±2℃时,PEBAX管材的椭圆度偏差会放大至3%以上,直接影响后续编织工序的贴合质量。
编织增强层的工艺参数同样关键。不锈钢丝或镍钛丝以16锭、24锭或32锭编织时,编织角(通常控制在45°–60°)与节距密度共同决定导管的扭矩传递效率。以神经介入微导管为例,其编织节距需精确至0.12 mm级别,才能兼顾远端柔顺性与近端支撑力。国内头部代工企业已引入机器视觉在线检测,对编织缺陷的识别率可达99.2%,较人工目检效率提升近5倍。
三、性能验证:从实验室指标到临床模拟
医用导管的性能验证体系涵盖物理、化学与生物三个层面。物理性能方面,依据GB/T 15812.1及ISO 10555系列标准,需完成爆破压力、泄漏、扭结半径、摩擦系数、推送力等测试。其中"推送力"测试尤为贴近临床——在37℃模拟血管模型中,导管通过模拟主动脉弓的推送阻力应低于0.5 N,否则将增加血管内膜损伤风险。
化学性能验证聚焦于可沥滤物分析。以DEHP增塑的PVC导管为例,需按ISO 10993-18进行浸提试验,评估增塑剂迁移量。当前趋势是向不含邻苯二甲酸盐的材料体系切换,这对挤出工艺的塑化温度窗口提出了新的调整要求。
生物相容性方面,细胞毒性、致敏与刺激试验为必检项目。值得注意的是,亲水涂层的脱落颗粒检测正受到更多关注——涂层颗粒若超过10 μm,可能引发微栓塞风险,因此涂层固化工艺的均匀性控制已成为质量检测的新增重点。
四、结语
医用导管的制造精度,本质上是材料科学、精密挤出与临床需求三者之间的持续校准。从0.01 mm的壁厚公差到0.12 mm的编织节距,每一个参数背后都对应着明确的临床风险控制逻辑。随着介入术式向更远端、更细径发展,导管制造将进一步向"结构功能一体化"演进,而工艺数据与验证数据的可追溯性,正在成为衡量制造能力的核心标尺。